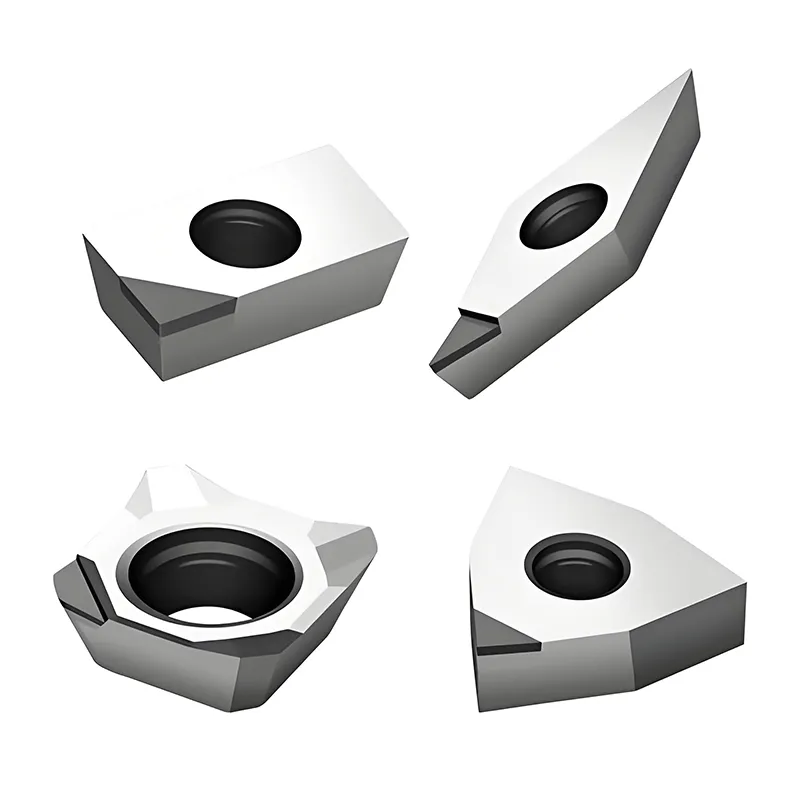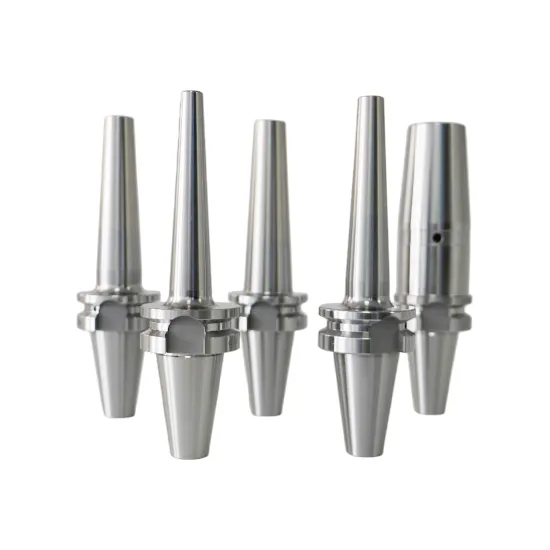

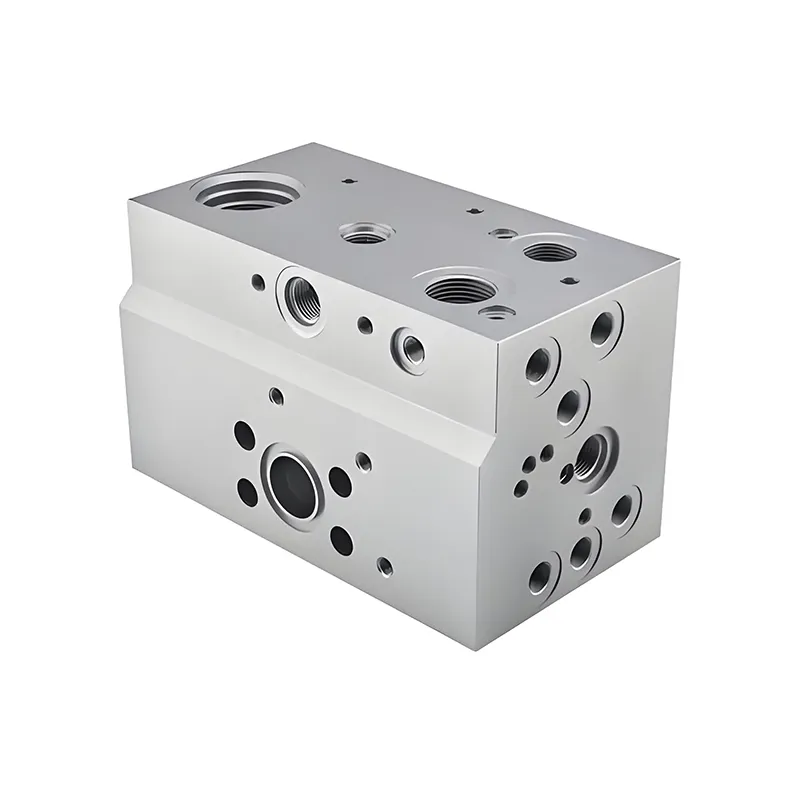


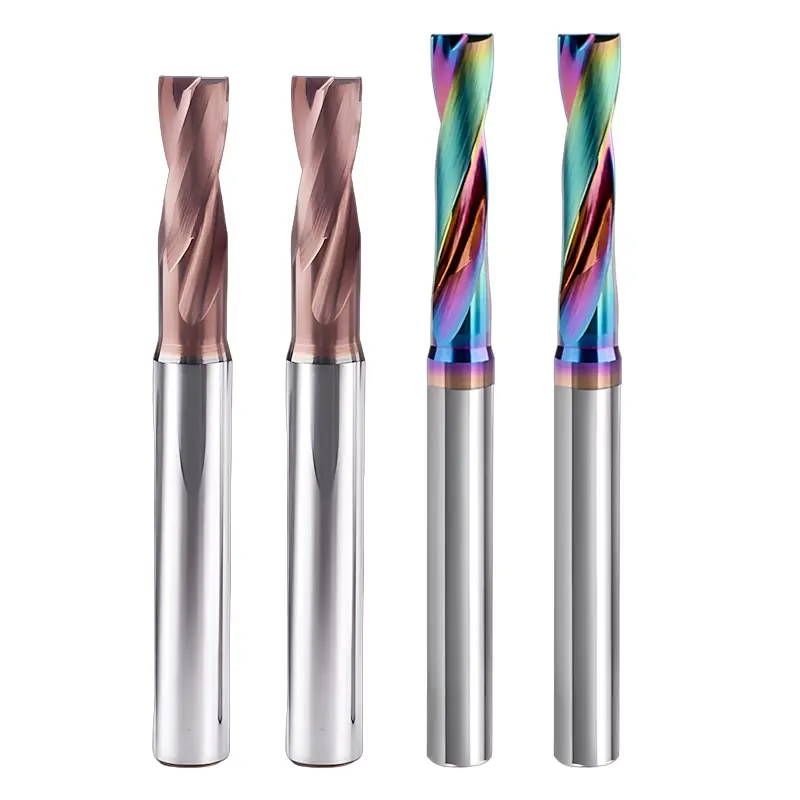
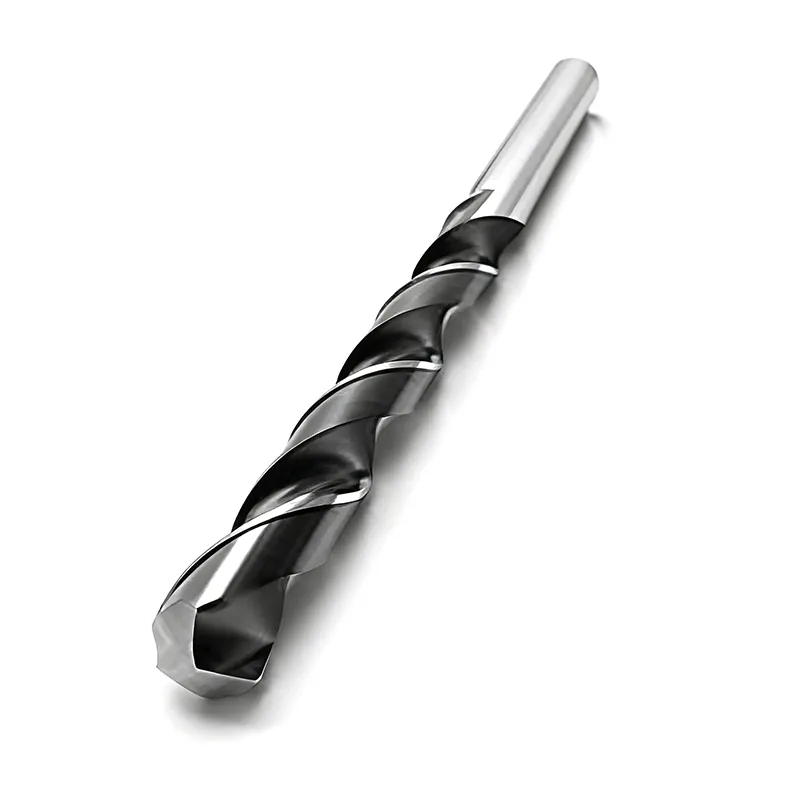
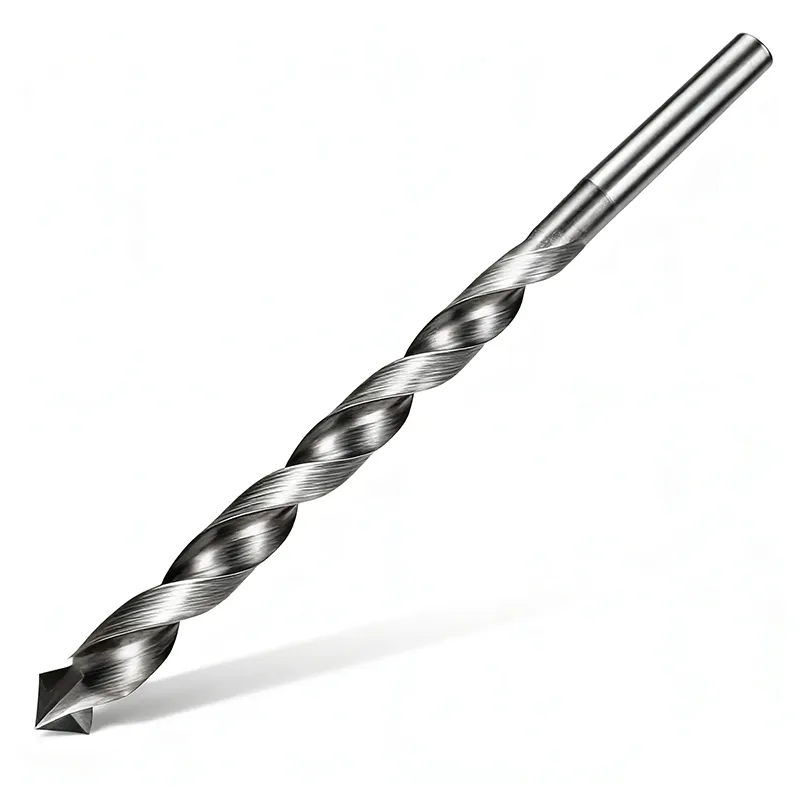
สว่านคาร์ไบด์หัวแบน
Wangdefu ผู้ผลิตและผู้จัดจำหน่ายมืออาชีพในจีน มุ่งเน้นไปที่เครื่องมือ CNC และการประมวลผลชิ้นส่วนที่มีความแม่นยำสูงมานานกว่าสิบปี ดอกสว่านคาร์ไบด์หัวแบนของเราเป็นเลิศในการผลิตยานยนต์ หุ่นยนต์ การบินและอวกาศ และแม่พิมพ์
สว่านคาร์ไบด์ Flathead คืออะไร?
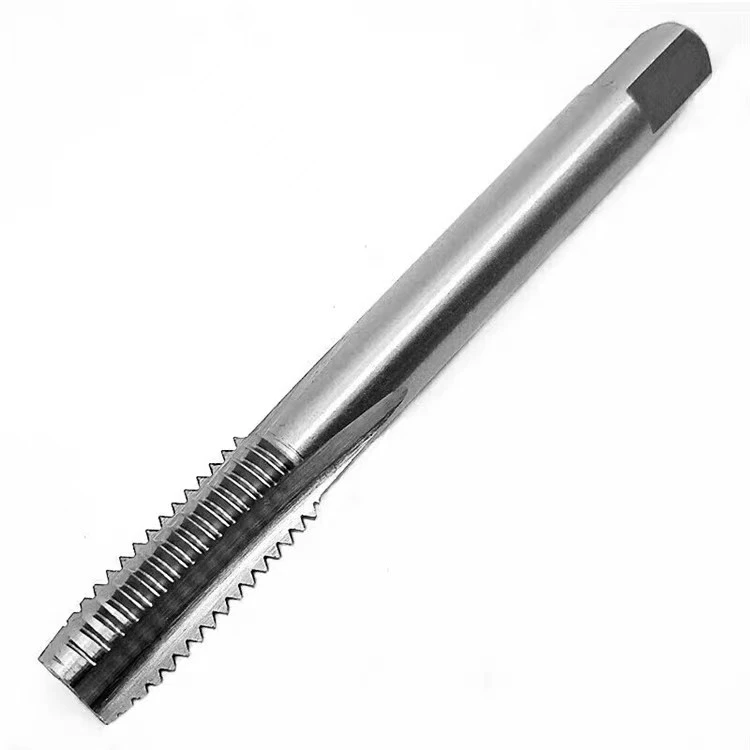
ดอกสว่านหัวแบนคาร์ไบด์คุณภาพเป็นดอกสว่านหัวแบนที่ทำจากโลหะผสมที่มีความแข็งเป็นพิเศษ ออกแบบมาสำหรับการตัดเฉือนตำแหน่งรูที่มีความแม่นยำสูง หัวเครื่องมือที่ทนทานและทนต่อการสึกหรอ สามารถแปรรูปโลหะ พลาสติก และวัสดุคอมโพสิตได้อย่างมีประสิทธิภาพ เหมาะสำหรับการแปรรูปชิ้นส่วนที่ซับซ้อน
ฟังก์ชั่นหลัก:
การเจาะที่มีความแม่นยำสูง: ตรวจสอบให้แน่ใจว่ารูรับแสงมีเสถียรภาพ ข้อผิดพลาด ≤0.01มม
ความต้านทานการสึกหรอสูง: อายุการใช้งานของเครื่องมือคาร์ไบด์ยาวนาน ช่วยลดต้นทุนการเปลี่ยนบ่อยครั้ง
การใช้งานหลายวัสดุ: โลหะ พลาสติก วัสดุคอมโพสิตสามารถประมวลผลได้
การประมวลผลที่มีประสิทธิภาพ: ปรับปรุงประสิทธิภาพการประมวลผลมากกว่า 30%
ใช้ซ้ำได้: รับประกันความสม่ำเสมอเมื่อเวลาผ่านไป
ข้อดีของผลิตภัณฑ์นี้คืออะไร?
บิตเครื่องมือความแข็งสูงพิเศษ: สว่านหัวแบนคาร์ไบด์ที่ทนทานใช้โลหะผสมคาร์ไบด์ที่นำเข้า และความต้านทานการสึกหรอของเครื่องมือนั้นสูงกว่าเครื่องมือเหล็กธรรมดามาก
รับประกันความแม่นยำ: สามารถควบคุมข้อผิดพลาดของรูรับแสงได้ภายใน 0.01 มม., ภาพวาดการออกแบบการผลิตซ้ำ 1: 1
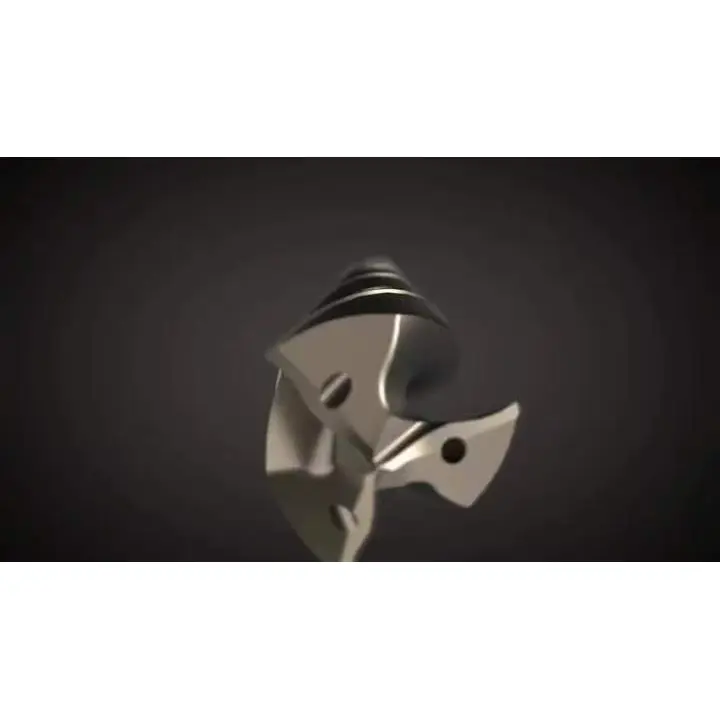
ปรับปรุงประสิทธิภาพการตัดเฉือน: การออกแบบหัวเครื่องมือพิเศษและโครงสร้างการกำจัดเศษ ลดความต้านทานการตัด ปรับปรุงความเร็วการตัดเฉือน
ใช้กันอย่างแพร่หลาย: รองรับการเจาะโลหะ พลาสติก วัสดุคอมโพสิต การกัด และข้อกำหนดการประมวลผลที่หลากหลาย
ความไว้วางใจจากลูกค้าทั่วโลก: การบริการที่ประสบความสำเร็จ Volvo, NIO และแบรนด์รถยนต์ระดับโลกอื่นๆ
การรับรองและการประกันคุณภาพ
การรับรองระบบการจัดการคุณภาพ ISO9001
การรับรองระบบการผลิต TUV ของเยอรมัน
ยูทิลิตี้รุ่นและสิทธิบัตรการประดิษฐ์จำนวนหนึ่ง
ศูนย์ตรวจสอบคุณภาพภายในที่เข้มงวดเพื่อให้แน่ใจว่าแต่ละผลิตภัณฑ์มีเสถียรภาพและเชื่อถือได้
ข้อดีของผลิตภัณฑ์ของเราเมื่อเทียบกับคู่แข่งของเราคืออะไร?
ความแม่นยำสูงกว่า: ข้อผิดพลาดของรูรับแสง ≤0.01 มม. เมื่อเทียบกับอุตสาหกรรมทั่วไป ± 0.03 มม
ความต้านทานการขัดถูของหัวตัด: หัวตัดคาร์ไบด์มีอายุการใช้งานยาวนานขึ้น
การตอบสนองอย่างรวดเร็ว: ตอบคำถามภายใน 2 ชั่วโมง จัดส่งต้นแบบภายใน 24 ชั่วโมง
บริการแบบครบวงจร: ตั้งแต่การปรับแต่งเครื่องมือไปจนถึงการผลิตจำนวนมากเพื่อมอบโซลูชั่นที่สมบูรณ์
ข้อมูลจำเพาะของผลิตภัณฑ์หลัก
ซีรีส์ดอกสว่านคาร์ไบด์หัวแบนของเราได้รับการออกแบบมาเพื่อความแม่นยำ ประสิทธิภาพ และความอเนกประสงค์สำหรับวัสดุและการใช้งานที่หลากหลาย ด้านล่างนี้เป็นข้อกำหนดทางเทคนิคหลักสำหรับการอ้างอิงของคุณ:
|
ประเภทพารามิเตอร์ |
ตัวเลือกที่มี |
|
ประเภทเครื่องมือ |
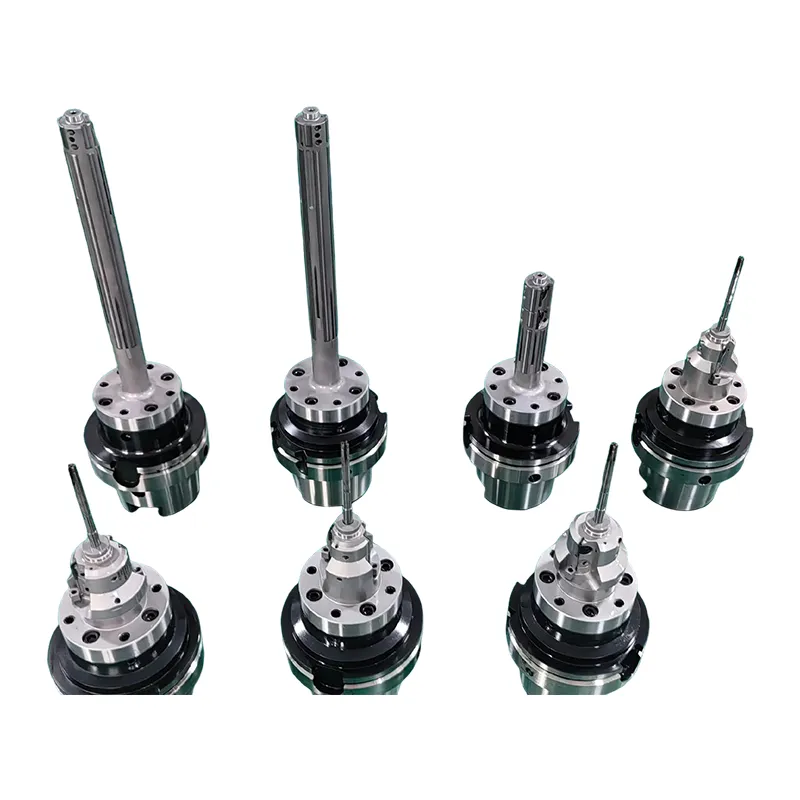
ดอกสว่านปลายแบนทั่วไป, ชนิดคอยาว (สำหรับระยะยื่นยาว), ชนิดน้ำหล่อเย็นภายใน, เครื่องมือขนาดเล็กสำหรับเครื่องจักรอัตโนมัติ |
|
วัสดุตัวเครื่องมือ |
ซับไมครอนคาร์ไบด์ |
|
ประเภทการเคลือบ |
การเคลือบ EgiAs, การเคลือบ TiAlN, การเคลือบ TiCN, ไม่เคลือบผิว |
|
เส้นผ่านศูนย์กลางรู |
φ0.2–φ30มม. (มาตรฐาน) สามารถปรับแต่งเส้นผ่านศูนย์กลางที่ใหญ่ขึ้นได้ |
|
อัตราส่วนความลึกต่อเส้นผ่านศูนย์กลาง (L/D) |
2D (ทั่วไป), 3D (มาตรฐาน), 5D (เฉพาะเจาะลึก) |
|
ประเภทก้าน |
ก้านตรง, เทเปอร์มอร์ส, อินเทอร์เฟซ BT/HSK |
|
วิธีการทำความเย็น |
น้ำหล่อเย็นภายนอก, น้ำหล่อเย็นภายใน (รูน้ำมันแรงดันสูง) |
|
ความแม่นยำของเครื่องจักร |
ค่าเผื่อรู IT8–IT10, ความเรียบด้านล่าง <0.01 มม., ความหยาบผิว Ra1.6–3.2μm |
|
วัสดุที่เหมาะสม |
เหล็กกล้าคาร์บอน, โลหะผสมเหล็ก, เหล็กแม่พิมพ์, สแตนเลส, เหล็กหล่อ, เหล็กดัด, อลูมิเนียมอัลลอยด์, เหล็กชุบแข็งเบื้องต้น (HRC40–55), เหล็กแม่พิมพ์พลาสติก ฯลฯ |
การใช้งานทั่วไป
การผลิตรถยนต์:
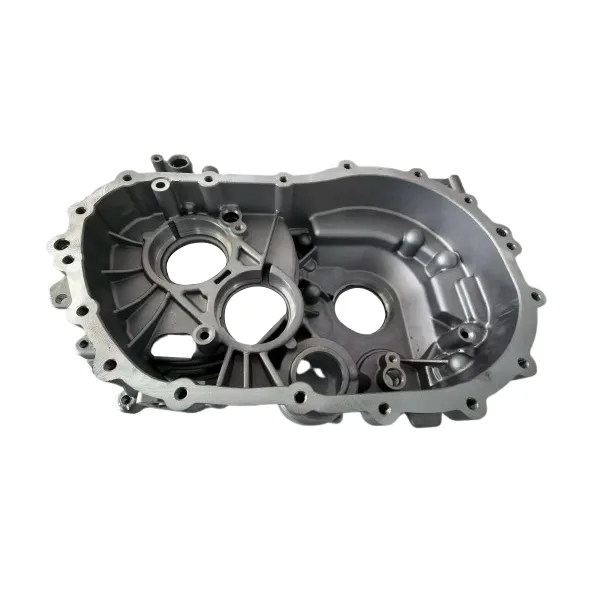
สำหรับการคว้านรูเทเปอร์ของโบลต์ตัวเกียร์ (M10-M27) ดอกสว่านคาร์ไบด์ระบายความร้อนภายใน φ20 มม. ของเราทำงานได้ดีเป็นพิเศษ ความเร็วตัด 150 ม./นาที อัตราป้อน 0.1 มม./รอบ เครื่องมือชิ้นเดียวสามารถตัดเฉือนรูได้มากกว่า 3,500 รู โดยมีก้นแบนโดยไม่มีเสี้ยน ไม่ต้องใช้กระบวนการเจียรในภายหลัง ช่วยปรับปรุงประสิทธิภาพการผลิตได้อย่างมาก
อุตสาหกรรมแบริ่ง:
สำหรับการตัดเจาะเคาน์เตอร์บอร์แบริ่งเหล็ก 1020 (ความลึก 1.5 - 4 นิ้ว) เครื่องมือนี้สามารถใช้แทนการเจาะแบบขั้นบันไดหรือการจิกแบบเดิมโดยไม่ต้องเจาะรูนำล่วงหน้า ประสิทธิภาพการตัดเฉือนเพิ่มขึ้น 50% อายุการใช้งานเครื่องมือมากกว่า 200 รู ผิวสำเร็จของการเจาะสูง
การผลิตแม่พิมพ์:
สำหรับการเจาะรูโบลต์เฉียงในเหล็กหล่อ SKD11 (มุมร่าง 0°-25°) ตัวเครื่องมือที่แข็งแกร่งและการออกแบบการวางศูนย์กลางที่แม่นยำช่วยให้วางตำแหน่งรูได้อย่างแม่นยำ เครื่องมือชิ้นเดียวสามารถทำการเจาะและการเคาเตอร์ซิงค์ให้เสร็จสิ้นในคราวเดียว ช่วยลดรอบการประมวลผลลง 40%
เครื่องมือที่มีความแม่นยำ:
สำหรับรูประกอบอะลูมิเนียม (φ3-φ8มม.) การออกแบบที่ไม่เคลือบผิวช่วยลดการยึดเกาะและได้ความเรียบด้านล่าง 0.008 มม. และความขรุขระของพื้นผิว Ra 1.6 μm ช่วยให้มั่นใจได้ถึงความเรียบที่ดีเยี่ยมและตรงตามข้อกำหนดในการประกอบที่แม่นยำ
พารามิเตอร์การตัดที่แนะนำ
|
วัสดุ |
ความเร็วในการตัด (วีซี) |
ฟีด (ฉ) |
ความลึกของแกน (แอ๊บ) |
|
เหล็กกล้าคาร์บอน 45# |
80–150 ม./นาที |
0.10–0.20 มม./รอบ |
5–25 มม |
|
สแตนเลส 304 |
30–70 ม./นาที |
0.03–0.08 มม./รอบ |
3–15 มม |
|
เหล็กหล่อสีเทา |
70–120 ม./นาที |
0.09–0.15 มม./รอบ |
8–30 มม |
|
อลูมิเนียมอัลลอยด์ 6061 |
165–300 ม./นาที |
0.14–0.20 มม./รอบ |
5–20 มม |
|
เหล็กชุบแข็งเบื้องต้น (HRC45) |
40–80 ม./นาที |
0.05–0.10 มม./รอบ |
4–18 มม |
หมายเหตุ:
1.สำหรับมุมร่างที่สูงกว่า 30° ให้ลดความเร็วสปินเดิลลงเหลือ 70% และอัตราการป้อนลงเหลือ 30% ของค่ามาตรฐาน
2.สงวนพื้นที่อพยพเศษ 1–2 มม. สำหรับรูตัน
3.สำหรับเหล็กสเตนเลสหรือโลหะผสมที่มีอุณหภูมิสูง ให้ใช้ชนิดน้ำหล่อเย็นภายในกับน้ำมันตัดเฉือนที่มีแรงดันสูง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 2 เลขที่ 21 ถนนแม่พิมพ์ถนน Daqi เขตเป่ยหลุนหนิงโปมณฑลเจ้อเจียงประเทศจีน
-
โทร
-
ส่งรายละเอียดโครงการของคุณเพื่อรับใบเสนอราคาอย่างรวดเร็วสำหรับเครื่องมือตัด CNC, ต้นแบบกลึง CNC, บล็อกวาล์ว CNC ผู้เชี่ยวชาญของเราจะปรับต้นทุนและกำหนดเวลาให้เหมาะสมเพื่อให้แน่ใจว่าโซลูชันมีคุณภาพสูงสำหรับคุณ



คำแนะนำข่าวสาร